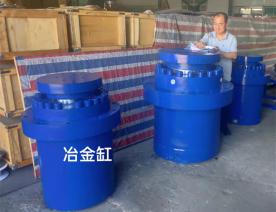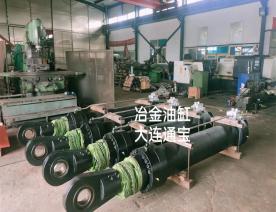
专注高压油缸解决方案
有效服务热线
13898411881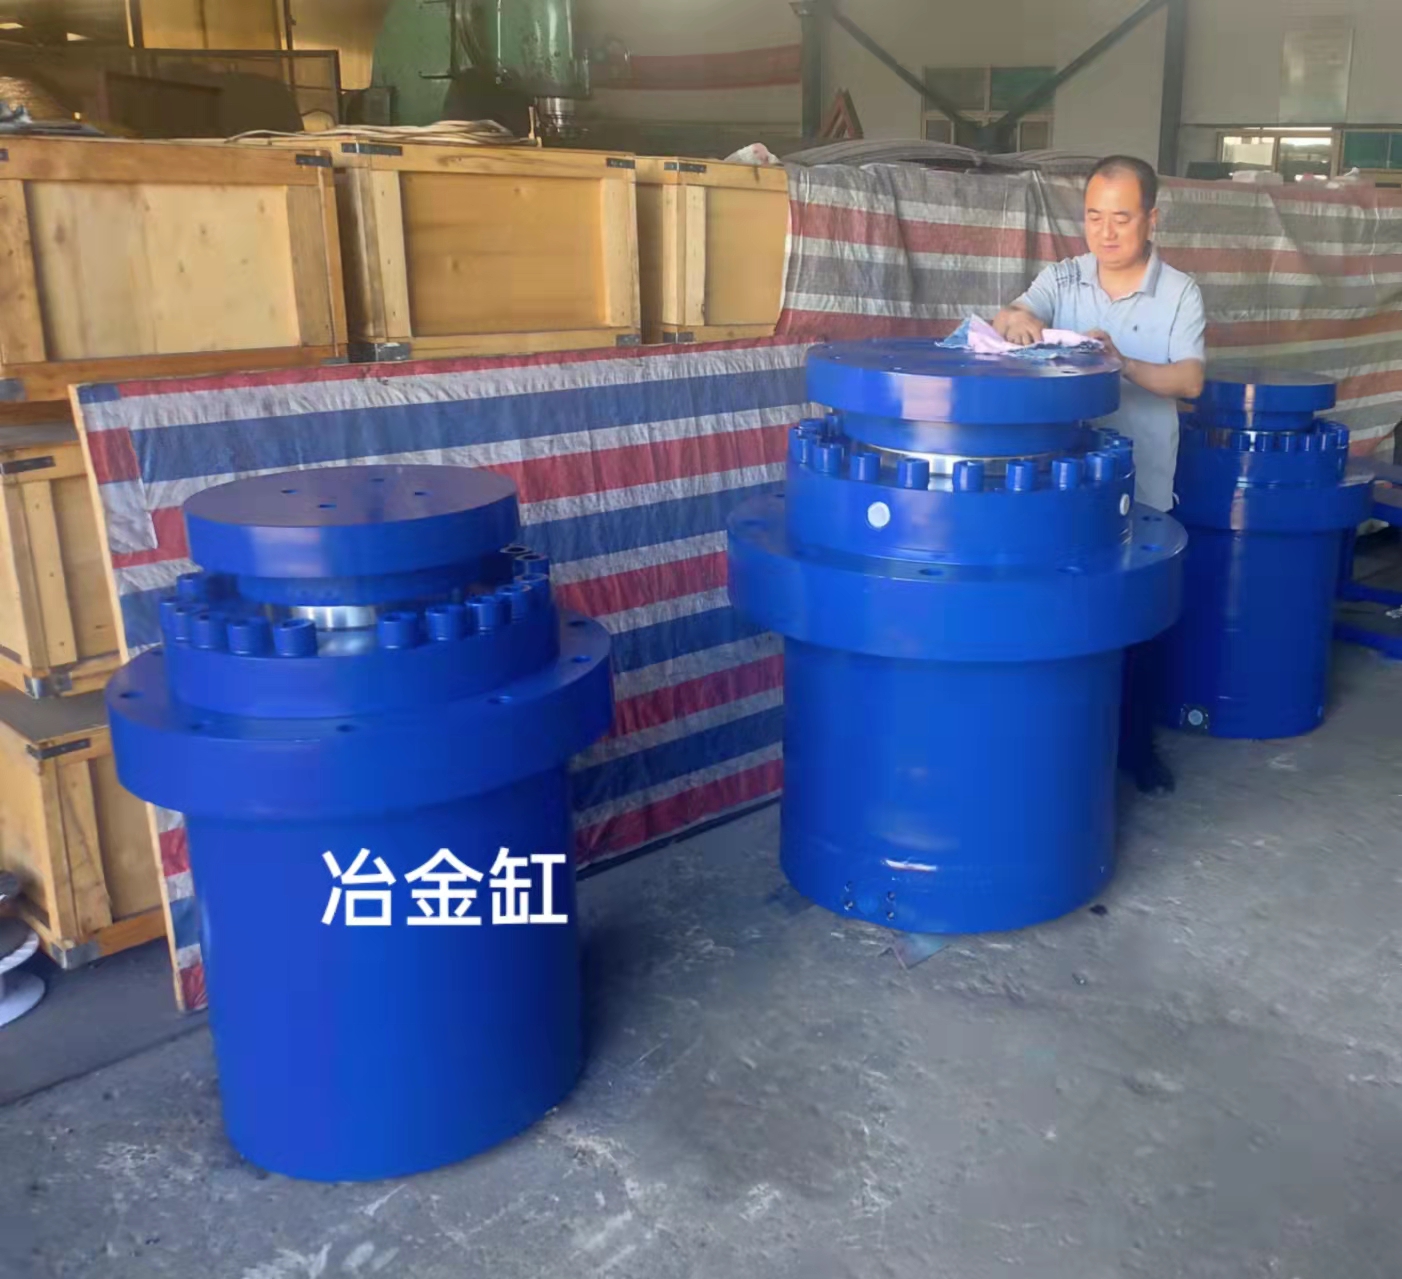
在冶金企业的设备维护体系中,油缸的故障停机往往是产线中断的隐形杀手。一台热轧步进梁升降油缸的突发内泄,可能导致整条轧线降速运行;连铸机结晶器振动油缸的响应迟滞,则会直接影响铸坯表面质量。因此,掌握冶金油缸的故障诊断方法与再制造技术,对降低维护成本、缩短停机时间具有现实意义。
冶金油缸的故障大致可分为性能衰退型(内泄增大、爬行、出力不足)和突发失效型(外漏、活塞杆断裂、缸体开裂)。内泄是最常见的性能衰退形式,其根源多为密封件磨损或油液污染导致的划伤。诊断内泄时,可在油缸两腔分别安装压力表,在保压状态下观察压力下降速率;对于伺服油缸,则可通过位移传感器反馈曲线判断跟随误差是否超限。若油缸在低速运行时出现“爬行”,通常与密封摩擦力过大或系统混入空气有关,可通过排气和调整背压阀改善。
外漏故障多发生于活塞杆密封处,需区分是密封件老化还是活塞杆表面损伤所致。若活塞杆出现纵向划痕,即使更换密封件也难以持久,此时需对活塞杆进行修复或更换。缸体开裂虽属罕见,但在高压冲击工况下确有发生,多源于材料内部缺陷或疲劳裂纹扩展,可通过超声波探伤提前发现。
冶金油缸的再制造并非简单的“修修补补”,而是通过专业工艺恢复甚至提升其性能。对于缸筒内壁拉伤或锈蚀的油缸,可采用珩磨工艺消除划痕后,再镀硬铬或进行激光熔覆修复尺寸,最后精加工至公差要求。激光熔覆技术尤其适用于高价值大型油缸,其热影响区小、结合强度高,熔覆层硬度可达HRC55以上,耐磨性优于原基材。
活塞杆的再制造同样关键。磨损或划伤的活塞杆可通过外圆磨削去除损伤层,再镀硬铬至原尺寸;若损伤较深,则采用激光熔覆或电刷镀恢复尺寸后再精磨。值得注意的是,再制造过程中必须严格控制镀层结合力和表面粗糙度,活塞杆表面粗糙度通常要求Ra0.2以内,以确保密封唇口的贴合性与寿命。
密封系统的选型在再制造中需结合设备实际工况优化。例如,高温区域的油缸可将原丁腈橡胶密封升级为氟橡胶或全氟醚橡胶,以延长更换周期;重载工况下可改用抗挤出能力更强的聚氨酯密封或组合密封。再制造后的油缸需进行耐压试验、内泄量测试和动作循环试验,确保性能达标后方可上线。
预防性维护比故障后维修更具经济性。建议对关键位置的冶金油缸建立“健康档案”,记录每次检修的密封更换周期、内泄量变化趋势和油液检测数据,据此制定差异化维护计划。例如,炉前油缸因高温辐射,密封更换周期可能仅为6个月,而轧机辅助油缸可延长至2年。同时,加强液压油的污染度管理——在油缸回油路加装在线颗粒计数器,当污染度超过NAS 9级时及时换油或精滤,可显著降低密封磨损速率。
随着传感技术的发展,智能油缸逐渐进入冶金现场。集成压力、温度和位移传感器的油缸可实时上传运行数据,通过算法模型预测剩余使用寿命,实现从“定期维护”向“预测维护”的转变。这不仅能减少非计划停机,还能避免过度维护造成的资源浪费。对于仍在服役的大量传统油缸,加装外置位移传感器和压力变送器,同样可构建低成本的监测方案。
综上,冶金油缸的故障诊断需结合工况特点精准施策,再制造技术则为高价值油缸提供了经济可靠的延寿路径。在钢铁行业降本增效的大背景下,构建“诊断—修复—监测”一体化的油缸管理体系,将成为设备管理者的必然选择。
上一篇:冶金油缸:极端工况下的力量基石
下一篇:工程油缸行业发展现状与未来趋势
<< 返回
有效服务热线
13898411881
扫一扫关注微信